您当前位置:首页 > 企业动态 > 行业动态

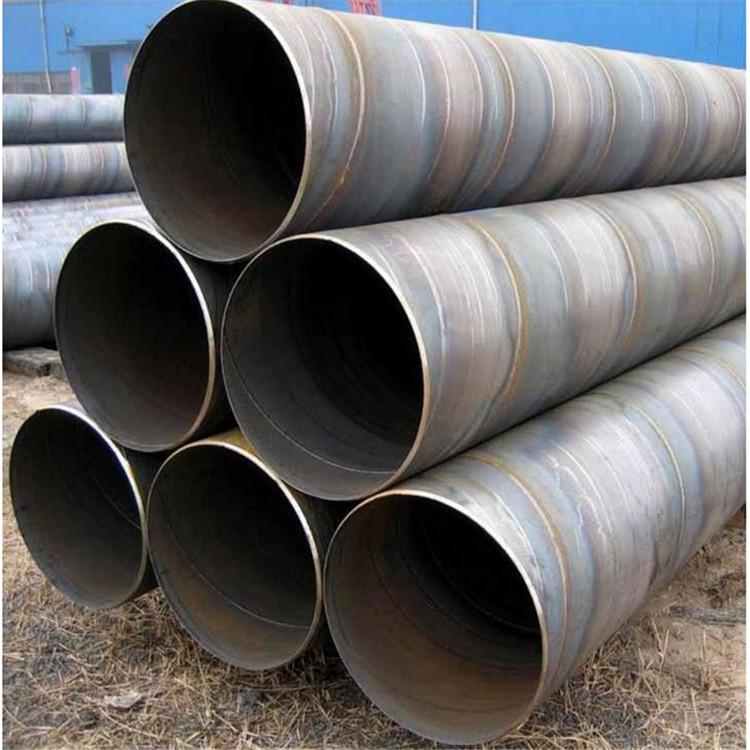
螺旋钢管的制造工艺是怎样的?

时间:2025-04-07 来源:江西省南油钢管开发有限公司 访问量:1374

螺旋钢管的制造工艺主要包括以下几个步骤:

原材料准备:原材料是带钢卷、焊丝和焊剂,在投入前都要经过严格的理化检验。

带钢处理:带钢经过矫平、剪边、刨边,表面清理输送和予弯边处理。

成型与焊接:

采用电接点压力表控制输送机两边压下油缸的压力,确保带钢平稳输送。

采用外控或内控辊式成型。

采用焊缝间隙控制装置来保证焊缝间隙满足焊接要求,管径、错边量和焊缝间隙都得到严格控制。

内焊和外焊均采用单丝或双丝埋弧焊接,从而获得稳定的焊接质量。

焊缝检查与修补:

焊完的焊缝均经过在线连续超声波自动伤仪检查,保证螺旋焊缝的无损检测覆盖率。如有缺陷,自动报警并喷涂标记,生产工人依此随时调整工艺参数,及时消除缺陷。

焊缝上有连续声波探伤标记的部位,经过手动超声波和X射线复查,如确有缺陷,经过修补后,再次经过无损检验,直到确认缺陷已经消除。

带钢对焊焊缝及与螺旋焊缝相交的丁型接头的所在管,全部经过X射线电视或拍片检查。

水压试验与机械加工:

每根钢管经过静水压试验,压力采用径向密封。试验压力和时间都由螺旋钢管水压微机检测装置严格控制。试验参数自动打印记录。

管端机械加工,使端面垂直度、坡口角和钝边得到准确控制。


本文标签:
自动化焊接技术在螺旋钢管生产中主要通过以下几个方面提高生产效率:焊接速度提升:自动化焊接设备能够以稳定的高速度进行焊接,比人工焊接速度快得多。而且,它们还能在多个角度和位置进行焊接,进一步提高了生产效率。连续作业能力:自动化焊接设备可以持续稳定地工作,不受工人换班、休息或疲劳等因素的影响,能够持续稳定地输出高质量的产品。控制焊接参数:通过控制焊接参数如电流、电压、焊接速度等,可以提高焊接质量并减少焊接残渣和缺陷。同时,实时监测焊接过程并调整参数可以及时发现问题并加以解决。减少人工干预:自动化焊接技术减少了对熟练焊工的需求,降低了对人工技能的依赖,减少了企业在招聘、培训和保留熟练焊工方面的成本,同时避免了因工人流动带来的生产不稳定因素。优化生产流程:通过优化生产流程,如并行作业与多线程工作,合理安排多台焊接设备同时作业,实现生产过程的并行化,可以进一步提高生产效率。自动化检测和质量控制:对焊接过程进行自动化检测和质量控制可以提高焊接质量,并减少次品率。通过使用传感器和机器视觉系统来监测焊接过程,并自动判定焊接质量是否达标,可以降低人工干预并提高生产效率。智能化管理:通过数据记录与分析,实时跟踪焊接过程的数据,如焊接时间、焊接参数、焊接质量等,为优化生产过程提供数据支持。设备的自适应能力:自动化焊接设备能够适应不同规格和管径的螺旋钢管焊接需求,具有强大的自适应能力。 弯头 法兰 三通 弯头 异径管 三通 三油两布防腐管 螺旋钢管 钢管主材 螺旋管配件 异径管